10 sinais de que uma máquina industrial precisa de manutenção antes de avariar
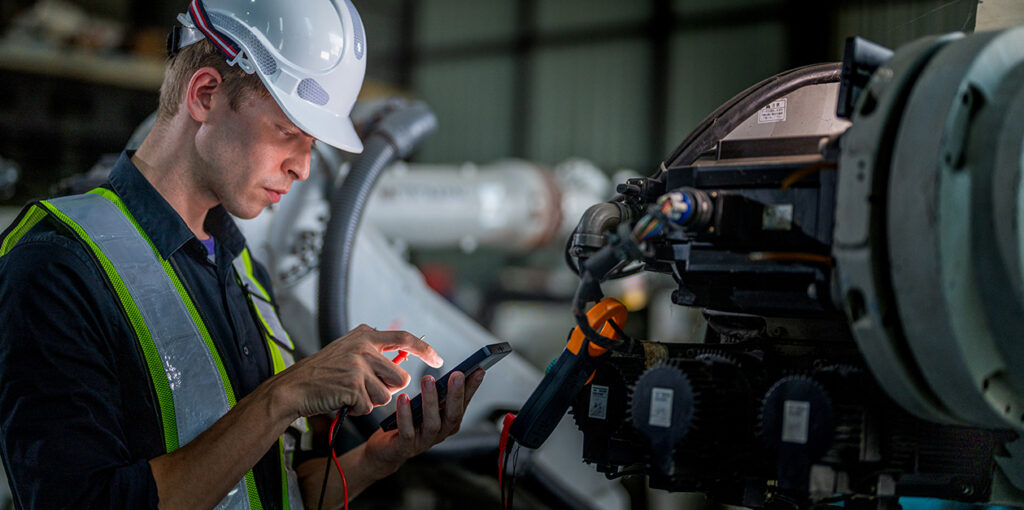
Uma máquina pode continuar a produzir e, ao mesmo tempo, apresentar sintomas de desgaste ou desajuste. Ruídos novos, vibrações, aumento de temperatura, perda de precisão ou ocorrências repetidas são sinais que convém investigar antes de afetarem a qualidade ou provocarem uma paragem.
Nenhum destes sinais permite, por si só, diagnosticar uma avaria. A sua utilidade está em detetar alterações em relação ao comportamento habitual e verificar a sua origem com dados, inspeções e critério técnico.
Porque é que detetar os sintomas a tempo reduz as paragens
Alguns problemas surgem de forma repentina; outros desenvolvem-se gradualmente. Nestes últimos, uma pequena alteração pode dar margem para inspecionar a máquina e programar uma intervenção.
Se um sistema de alimentação começar a precisar de correções ou uma máquina de colocação apresentar mais erros de recolha, a produção pode continuar durante algum tempo. No entanto, compensar o problema com ajustes sucessivos pode ocultar uma causa que continua a evoluir.
A referência mais útil é o funcionamento normal do equipamento: tempos de ciclo, resultados de qualidade, alarmes e condições de trabalho. Comparar dados da mesma máquina com materiais e cargas semelhantes ajuda a distinguir uma anomalia de uma alteração normal da produção.
10 sinais a que convém estar atento
1. Ruídos diferentes dos habituais
Um ruído de pancadas, um chiar ou um som irregular que antes não existia merece atenção. Pode estar relacionado com fricção, folgas, elementos de transmissão ou um componente deteriorado, mas também com uma peça mal posicionada.
Convém registar em que operação surge e se varia com a velocidade ou a carga. Essa informação permite orientar a inspeção. Ouvir um ruído novo não substitui uma inspeção nem justifica intervir em mecanismos em movimento.
2. Vibrações anómalas
Em máquinas com elementos rotativos, uma alteração na vibração pode estar associada a desequilíbrio, desalinhamento, folgas ou problemas nos rolamentos. Noutros equipamentos, uma oscilação diferente pode indicar fixações deficientes ou alterações no movimento.
A avaliação deve comparar medições realizadas em pontos e condições equivalentes. Uma leitura isolada, sem conhecer a velocidade, a carga ou a configuração do equipamento, pode levar a conclusões erradas.
Se a vibração aumentar de forma sustentada, deve investigar-se a sua origem antes de aceitar esse comportamento como parte do funcionamento normal.
3. Aumento de temperatura
Um motor, um rolamento ou um conjunto mecânico que trabalhe mais quente do que o habitual pode indicar um esforço maior, fricção ou refrigeração insuficiente. A carga ou a temperatura ambiente também podem ter mudado.
Por isso, o dado deve ser interpretado em conjunto com as condições de produção. A termografia e outras medições de temperatura ajudam a observar tendências, mas exigem uma técnica adequada. Em superfícies refletoras, uma leitura por infravermelhos pode ser afetada pela emissividade e pelos reflexos do ambiente.
Os limites e os alarmes do fabricante devem orientar a avaliação. Não existe uma temperatura universal de avaria para todas as máquinas.
4. Perda de precisão
Quando uma máquina deixa de repetir os resultados habituais, convém rever o processo. Na cablagem, pode observar-se em variações de comprimento ou de descarnagem. Na eletrónica, pode manifestar-se como um desvio na colocação ou na posição de trabalho.
As causas possíveis incluem desgaste, sujidade, fixações, sensores, ajustes ou alterações no material. Antes de modificar parâmetros, é necessário verificar também se o sistema de medição e a referência utilizada são adequados.
A perda de precisão pode exigir uma verificação ou calibração, mas esta não substitui a reparação de um componente deteriorado.
5. Maior número de erros ou rejeições
Um aumento de peças rejeitadas pode antecipar um problema, mesmo quando a máquina mantém o seu ritmo. Cortes incompletos, danos no isolamento, falhas de alimentação ou erros de recolha de componentes devem ser analisados como tendências.
É importante separar os dados por referência, lote e turno. Se a ocorrência surgir apenas com um material específico, a origem pode estar nesse material ou na sua preparação. Se se estender a várias referências, pode ser necessário inspecionar elementos comuns do equipamento.
A comparação permite orientar o diagnóstico e evitar atribuir automaticamente todos os defeitos à manutenção.
6. Redução do desempenho
Uma máquina pode produzir menos peças aceites por hora, mesmo que o ciclo programado não tenha mudado. As microparagens, os encravamentos e as pequenas intervenções do operador consomem capacidade que nem sempre se reflete no tempo nominal.
Este sinal deve ser analisado observando o que interrompe a produção e quanto tempo ocupa. A disponibilidade de material e as mudanças de produto também influenciam o resultado, pelo que convém distingui-las das ocorrências do equipamento.
Se aumentar a necessidade de assistência para manter a mesma produção, vale a pena investigar a causa.
7. Tempos de ciclo mais longos
Um movimento que demora mais a concluir-se ou uma operação que exige várias tentativas pode alterar o tempo de ciclo. Pode haver resistência mecânica, problemas de alimentação, falhas de deteção ou alterações nas condições de acionamento.
Este sinal distingue-se da perda geral de desempenho porque afeta a duração de uma operação específica. Comparar registos ou sequências ajuda a localizar a fase em que o atraso se acumula.
Antes de concluir que existe desgaste, é necessário confirmar que não foram alteradas receitas, velocidades ou requisitos de verificação.
8. Maior consumo ou esforço dos componentes
Um aumento do consumo elétrico, da necessidade de ar comprimido ou do esforço registado por um acionamento pode justificar uma inspeção. O seu significado depende da conceção da máquina e dos dados disponíveis.
A comparação deve ser feita com uma carga de trabalho equivalente. Uma produção diferente pode exigir mais energia sem que exista uma anomalia.
Quando o aumento surge sem alterações de produto ou de capacidade, convém verificar causas como fugas, resistências ao movimento ou ajustes inadequados.
9. Ajustes cada vez mais frequentes
Uma máquina que antes mantinha uma configuração estável e agora precisa de correções contínuas pode estar a revelar uma perda de estabilidade. O operador consegue recuperar temporariamente o resultado, mas o desajuste regressa.
Por exemplo, reposicionar repetidamente um elemento de alimentação pode compensar uma fixação deficiente sem a resolver. Também pode existir variação do material ou um procedimento de preparação inconsistente.
Registar o que se ajusta, em que medida e com que frequência ajuda a determinar se o problema está no equipamento, nas ferramentas de produção ou no processo.
10. Ocorrências que começam a repetir-se
Um alarme ocasional e um alarme recorrente exigem interpretações diferentes. Se a mesma falha surgir com maior frequência, reiniciar a máquina pode permitir retomar a produção sem eliminar a sua causa.
Convém guardar o código, a hora, a referência e a fase em que ocorre. Também é útil anotar as ações realizadas e quanto tempo demora a reaparecer.
Um histórico organizado permite ao serviço técnico investigar padrões que se perdem quando cada ocorrência é tratada como um caso isolado.
O que fazer quando surgem estes sinais
O primeiro passo é avaliar a gravidade. Se a anomalia afetar a segurança, devem seguir-se os procedimentos de paragem e isolamento do equipamento. A urgência da produção não deve determinar se uma máquina pode continuar a trabalhar em segurança.
Para as ocorrências que permitem uma avaliação programada, convém:
- Registar o sintoma e as condições em que surge.
- Comparar com o funcionamento habitual e os limites do fabricante.
- Rever alterações recentes de material, receita, ferramentas de produção ou configuração.
- Solicitar uma avaliação técnica quando a origem não for clara.
- Verificar os resultados após a intervenção.
As inspeções e medições devem ser realizadas com os meios e procedimentos adequados. Não é necessário desmontar ou modificar o equipamento para fornecer informação útil: um registo completo do que foi observado pode facilitar muito o diagnóstico.
Manutenção preventiva face à intervenção reativa
A manutenção preventiva organiza inspeções e intervenções de acordo com as necessidades do equipamento e as recomendações do fabricante. A intervenção corretiva resolve uma falha que já ocorreu. A monitorização do estado fornece informação para adaptar as decisões ao que a máquina está a revelar.
Estas intervenções podem complementar-se. Detetar sintomas não garante que todas as avarias sejam previsíveis, mas ajuda a dar prioridade às inspeções e a evitar que determinadas anomalias se acumulem sem acompanhamento.
O serviço técnico industrial da Estanflux combina assistência, manutenção preventiva e formação para dar continuidade aos processos de cablagem e eletrónica.
Perguntas frequentes sobre a manutenção de máquinas
Como saber se uma máquina precisa de manutenção?
Comparando o seu comportamento com o habitual e analisando os indicadores relevantes. Alterações no ruído, na vibração, na temperatura, na precisão ou na frequência de ocorrências podem justificar uma avaliação técnica.
Que sintomas podem antecipar uma avaria?
Alguns problemas geram ruídos, vibrações, aquecimento ou perda de estabilidade antes de ocorrer uma falha. No entanto, cada sintoma pode ter várias causas e deve ser interpretado no contexto do equipamento.
Qual é a diferença entre manutenção preventiva e corretiva?
A preventiva procura reduzir a probabilidade de falha através de intervenções planeadas. A corretiva é realizada para restabelecer o funcionamento após uma avaria.
Com que frequência deve ser inspecionada uma máquina industrial?
Depende do fabricante, das horas de funcionamento, da carga, do ambiente e do histórico de ocorrências. A frequência deve ser definida para cada equipamento e revista quando as suas condições de trabalho mudam.
Verifique as anomalias antes de afetarem a sua produção
Se detetar alterações no comportamento de uma máquina, uma inspeção atempada pode evitar que uma pequena anomalia acabe por provocar uma paragem. Contacte a equipa da Estanflux e descreva-nos o que acontece para avaliarmos a assistência técnica adequada.