
Forno de reflow: como funciona e que fatores influenciam a qualidade da soldadura
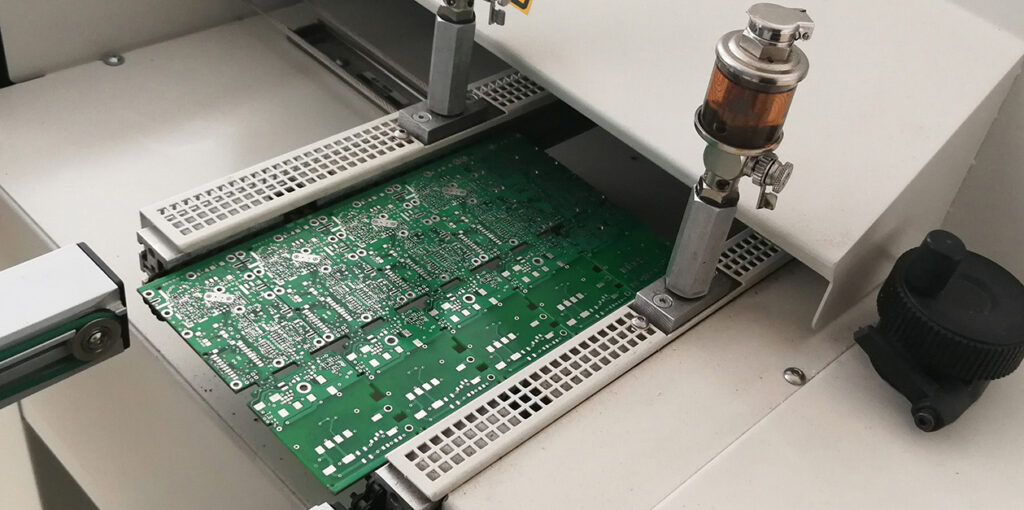
Um forno de reflow permite soldar componentes SMD numa placa de circuito impresso através de um aquecimento controlado. A pasta previamente depositada nos pads contém partículas de liga e fundente. Durante o processo, a liga funde, molha as superfícies preparadas e, ao arrefecer, forma as ligações soldadas.
A qualidade depende da evolução da temperatura no conjunto montado. O forno deve proporcionar um perfil compatível com a pasta, a PCB e os componentes, mantendo-o estável durante a produção. Ajustar as temperaturas das suas zonas é necessário, mas não basta para conhecer o que realmente acontece na placa.
O que é um forno de reflow e em que fase intervém
Numa linha SMT, o reflow situa-se habitualmente depois da impressão da pasta, da inspeção SPI e da colocação dos componentes. Após a soldadura, podem realizar-se inspeções e testes adaptados ao produto.
Nos fornos de convecção, um sistema de transporte desloca o conjunto montado através de zonas de aquecimento e arrefecimento. O ar ou gás aquecido transfere energia para a placa e os seus componentes. As temperaturas, o movimento do gás e a velocidade de transporte condicionam essa transferência.
O objetivo é soldar as ligações dentro de uma janela de processo adequada, evitando que as zonas mais sensíveis recebam uma exposição excessiva enquanto as de maior massa térmica ainda não atingiram as condições necessárias.
O que acontece dentro do forno
Aquecimento inicial
A temperatura aumenta de forma controlada a partir da entrada do conjunto montado. Nesta etapa, começa a evolução dos componentes voláteis da pasta e prepara-se o conjunto para as fases seguintes.
Uma subida demasiado rápida ou incompatível com os materiais pode contribuir para salpicos, tensões térmicas ou outros problemas. Uma subida excessivamente lenta também pode alterar o comportamento da pasta. O declive da curva deve respeitar as recomendações aplicáveis ao produto.
Estabilização e ativação
O aquecimento deve facilitar a atividade do fundente e reduzir as diferenças térmicas entre zonas do conjunto montado. No entanto, nem todas as pastas exigem um patamar prolongado de estabilização.
Alguns processos utilizam perfis com uma zona de manutenção da temperatura; outros empregam uma subida mais contínua até ao pico. A escolha depende da formulação, do desenho da placa e dos limites dos componentes. Não existe uma curva única válida para qualquer PCB.
Refusão da soldadura
A liga atinge o seu intervalo de fusão e formam-se as ligações entre os pads e as terminações. Importam tanto a temperatura máxima como o tempo durante o qual a soldadura permanece acima da sua temperatura de liquidus.
Uma exposição insuficiente pode impedir a formação adequada da ligação. Uma exposição excessiva pode afetar os materiais e os componentes. O pico e o tempo devem ser avaliados em conjunto com o resto do perfil.
Arrefecimento
Após a refusão, a temperatura diminui e a soldadura solidifica. A velocidade de arrefecimento influencia a evolução da ligação e deve manter-se dentro das condições aceitáveis para o conjunto montado.
Também importa a forma como a placa sai do forno: deve poder avançar para a inspeção e o manuseamento sem comprometer o produto nem introduzir movimentos inadequados durante a solidificação.
O que é o perfil térmico de reflow
O perfil térmico é a evolução da temperatura que o conjunto montado experimenta ao longo do tempo. Descreve o aquecimento, as possíveis fases de estabilização, a exposição durante a refusão e o arrefecimento.
Deve distinguir-se da receita do forno. A receita contém valores de temperatura programados, velocidade de transporte e outros ajustes; o perfil representa a resposta térmica medida em pontos selecionados da placa.
Duas PCB diferentes podem apresentar curvas distintas com a mesma receita. Uma placa com conectores grandes e extensas zonas de cobre não aquece da mesma forma que outra com componentes pequenos e menor massa térmica. Por isso, um programa utilizado com sucesso num produto não deve ser aplicado a outro sem verificação.
Fatores que influenciam a qualidade da soldadura
Pasta de soldadura e liga
A formulação do fundente e a liga determinam os requisitos de aquecimento e refusão. A ficha técnica da pasta fornece uma referência inicial, que deve ser confrontada com as limitações da PCB e dos componentes.
Também influenciam o processo a conservação, a preparação e o tempo decorrido entre a impressão e a soldadura. Um problema associado a uma pasta deteriorada ou utilizada fora das suas condições não se resolve necessariamente alterando o forno.
Desenho e massa térmica da PCB
A espessura, as camadas de cobre, a dimensão do painel e a distribuição dos componentes condicionam a absorção de calor. As diferenças térmicas podem ser especialmente relevantes quando coexistem peças grandes e pequenas.
A medição deve incluir pontos capazes de representar essas diferenças. Medir apenas uma zona de fácil acesso pode ocultar que outra ligação recebe um aquecimento insuficiente ou uma exposição excessiva.
Configuração do forno e transporte
O número e o comprimento das zonas, a transferência térmica e o sistema de transporte influenciam as possibilidades de ajuste. A velocidade determina o tempo de percurso e deve ser coordenada com as temperaturas.
Alterar a velocidade para aumentar a capacidade modifica o perfil. Antes de adotar o ajuste, é necessário verificar se o produto continua dentro da sua janela de processo e se o fluxo de entrada é compatível com o equipamento.
Atmosfera e condições de produção
Algumas aplicações trabalham em ar e outras utilizam azoto para limitar a oxidação. A sua necessidade depende do produto e do processo; não substitui uma impressão correta, uma pasta adequada ou um perfil validado.
A carga de produção e o estado dos sistemas de aquecimento, arrefecimento e gestão de resíduos também podem influenciar a estabilidade. As condições de um teste isolado devem ser representativas do trabalho previsto.
Que problemas pode provocar um perfil inadequado
Um perfil incompatível pode contribuir para molhagem insuficiente, formação incompleta de ligações, salpicos, deslocamentos ou danos térmicos. As diferenças de aquecimento entre as extremidades de um componente pequeno podem contribuir para defeitos como o levantamento de uma das suas extremidades.
A presença de vazios internos numa ligação também pode estar relacionada com a evolução dos voláteis e as condições de refusão, embora intervenham outros fatores de desenho e materiais.
Estes defeitos não devem ser atribuídos automaticamente ao forno. É necessário rever a impressão, o volume de pasta, a colocação, a soldabilidade das superfícies e os materiais. A comparação entre SPI e AOI ajuda a compreender como os controlos de diferentes etapas fornecem informação complementar.
A AOI permite avaliar características visíveis do conjunto montado de acordo com a sua configuração. As ligações ocultas podem exigir outros meios, como a inspeção por raios X, quando o produto e o plano de qualidade o exigem.
Como verificar e manter o processo estável
A validação é realizada medindo o perfil num conjunto montado representativo, através de um sistema de registo e sensores colocados em pontos selecionados. A fixação e a localização dos termopares devem permitir obter dados úteis das zonas críticas.
Um procedimento prático inclui:
- Reunir os requisitos da pasta, da PCB e dos componentes.
- Selecionar pontos com diferentes massas térmicas e sensibilidades.
- Medir o perfil com uma receita inicial.
- Comparar as curvas com a janela admissível.
- Ajustar os parâmetros e voltar a medir quando necessário.
- Registar a receita validada e as condições de produção.
O acompanhamento deve contemplar alterações de desenho, materiais ou configuração que possam afetar o comportamento térmico. Também convém manter o forno de acordo com as instruções do fabricante e verificar a evolução dos resultados de qualidade.
O que avaliar ao escolher um forno de reflow
A seleção deve partir do conjunto de produtos a fabricar. Importam as dimensões, as massas térmicas, a capacidade necessária, a variedade de referências, a necessidade de atmosfera controlada e a compatibilidade com o transporte da linha.
Também é necessário avaliar a estabilidade, a facilidade de programação, o acesso para manutenção e o registo de parâmetros. Um teste com PCB próprias permite verificar o comportamento do equipamento perante as combinações de materiais realmente utilizadas.
Perguntas frequentes
O que é um forno de reflow
É um equipamento que aquece de forma controlada um conjunto eletrónico montado para fundir a liga da pasta e formar as ligações soldadas durante o arrefecimento.
Que fases tem a soldadura por refusão
Inclui aquecimento, ativação do fundente, refusão e arrefecimento. A forma da curva e a necessidade de uma etapa de estabilização dependem dos materiais e do produto.
Que fatores afetam o perfil térmico
A pasta, a liga, a massa térmica da placa, os componentes, a transferência de calor, o transporte e as condições de produção. O perfil deve ser medido num conjunto montado representativo.
Qual é a diferença entre reflow e fase de vapor
A soldadura em fase de vapor também é uma tecnologia de refusão. Nela, o aquecimento ocorre por condensação de um vapor específico; os fornos de reflow por convecção utilizam ar ou gás aquecido para transferir energia.
Um processo de reflow adaptado à sua produção
A Estanflux disponibiliza soluções de soldadura para linhas SMT e aconselhamento para selecionar a tecnologia de acordo com o produto e as necessidades de fabrico.
Se está a configurar uma linha ou pretende rever o seu processo de refusão, contacte a Estanflux para avaliar o equipamento e a configuração adequados.